Quality Risk Assessment – New Product Introduction: Non-Sterile Ointment / Semi-Solid Product
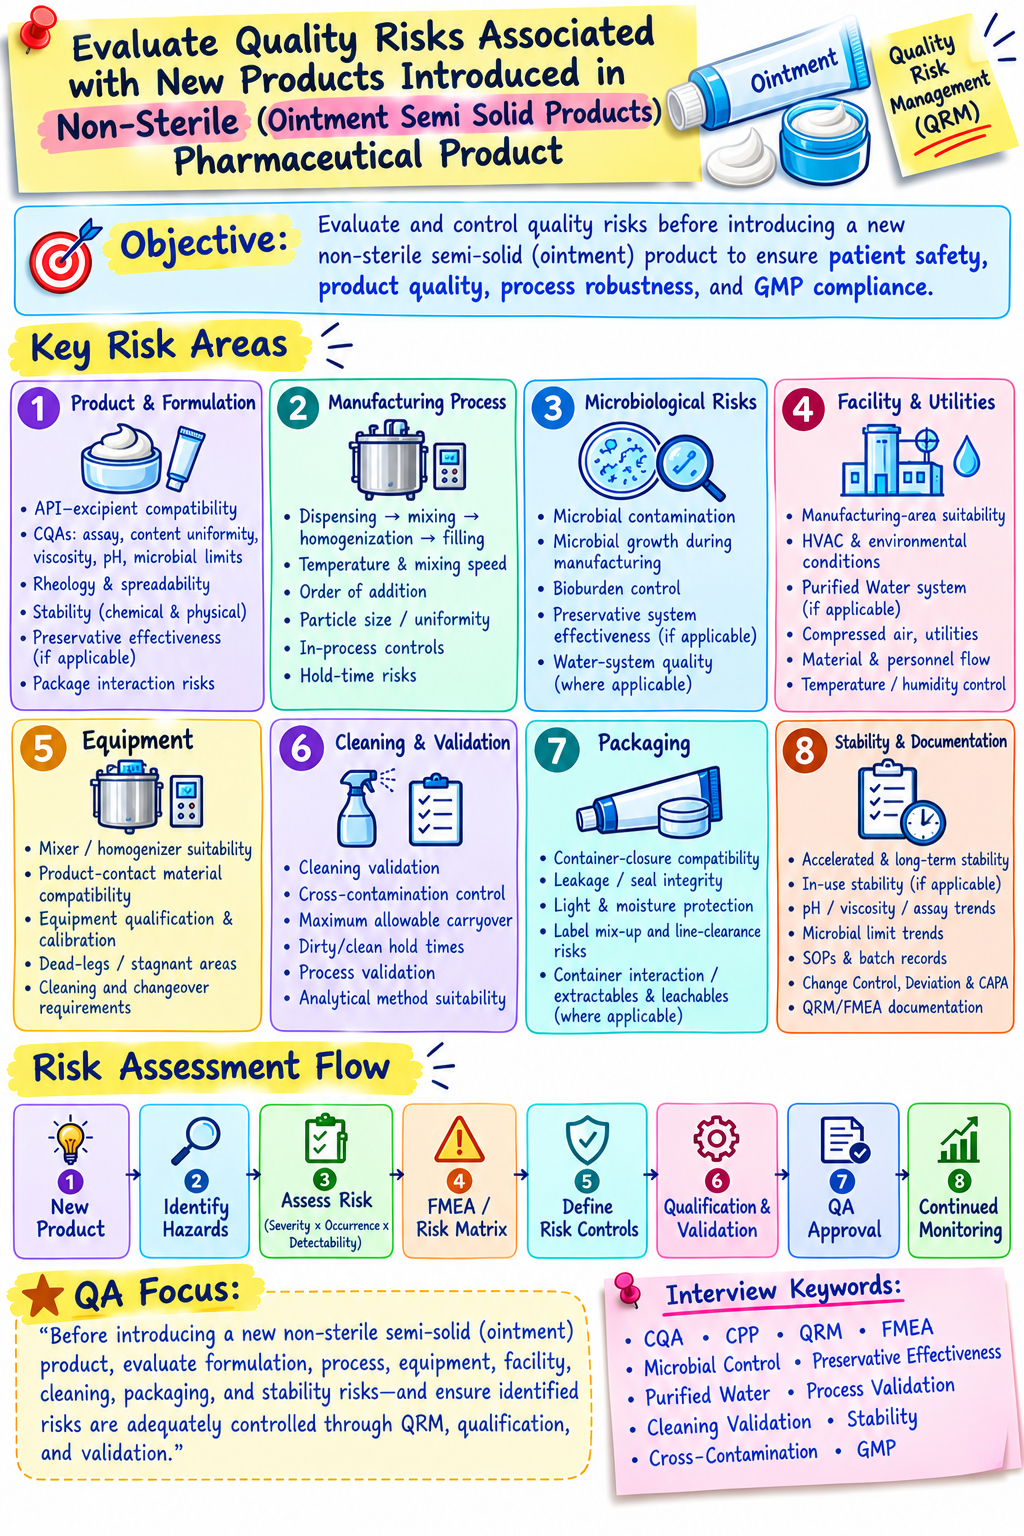
Objective: Identify, assess, and control quality risks associated with the development and manufacture of a new non-sterile ointment/semi-solid pharmaceutical product.
1️⃣ Formulation Risks
- API–excipient incompatibility
- API solubility & dispersion
- Particle size / agglomeration
- Homogeneity of formulation
- Physical/chemical instability
- Preservative effectiveness, where applicable
2️⃣ Manufacturing Risks
- Incorrect weighing / dispensing
- Inadequate mixing & homogenization
- Temperature control failure
- Improper order of ingredient addition
- Mixing time / speed variation
- Air entrapment
- Inadequate deaeration
- Bulk hold-time risk
3️⃣ Critical Quality Attributes (CQAs)
- Appearance & texture
- Assay & content uniformity
- pH, where applicable
- Viscosity / rheology
- Particle size
- Spreadability
- Drug release / diffusion
- Microbial limits
4️⃣ Microbiological Risks
- Raw-material microbial contamination
- Water-system contamination
- Equipment/environment contamination
- Inadequate preservation
- Excessive bulk holding time
- Microbial proliferation during storage/use
5️⃣ Packaging Risks
- Container–closure compatibility
- Tube/jar leakage
- Interaction or adsorption with packaging
- Moisture/oxygen/light exposure
- Proper sealing & crimping
- Container integrity
6️⃣ Stability Risks
- Phase separation
- Viscosity change
- Color/odor change
- API degradation
- Microbial growth
- Temperature/humidity sensitivity
- Inadequate shelf-life
7️⃣ GMP & Validation
- Equipment qualification
- Process validation
- Cleaning validation
- Analytical method validation
- Hold-time studies
- Cleaning/changeover controls
- Data integrity & documentation
High-Risk Areas
Homogeneity • Mixing • Temperature • Viscosity • Microbial Quality • Preservation • API Stability • Packaging Compatibility • Cleaning
QRM Approach
Identify → Risk Assessment → Risk Control → Validation → Monitoring → CAPA/Continual Improvement
Key Principle:
“Control the formulation, process, microbiological quality, packaging, and stability risks to consistently deliver a safe, effective, and quality product.”